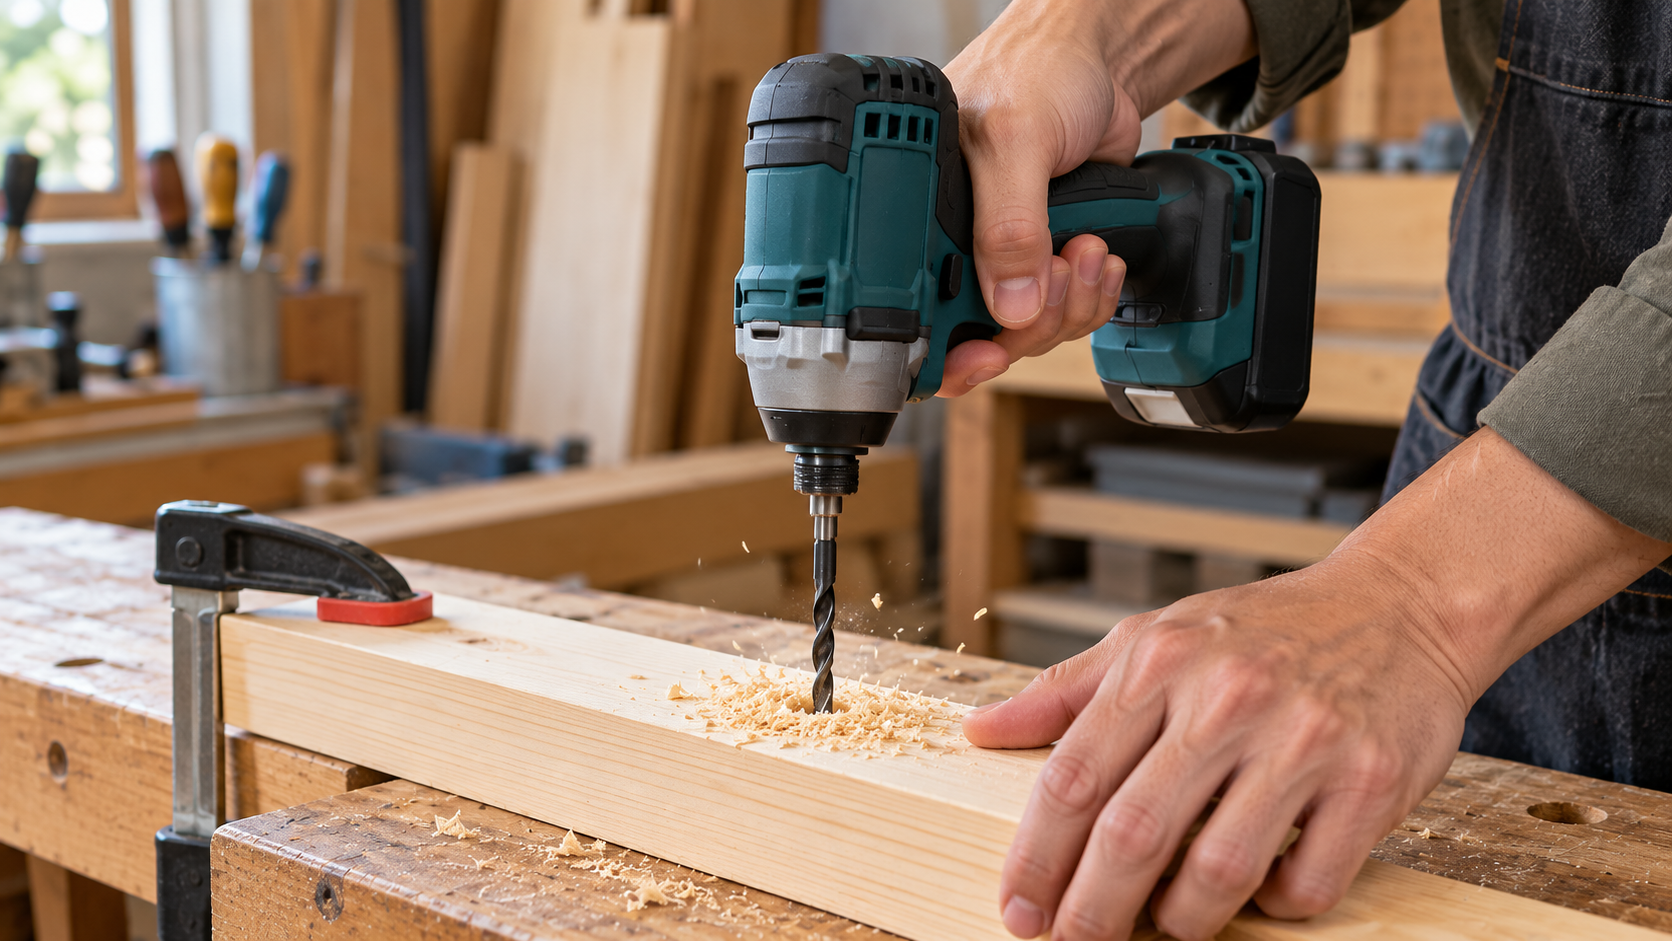
インパクトドライバーはネジ締めの道具という印象があるかもしれませんが、条件が合えば木材や金属に穴をあける作業にも使えます。私が愛用しているのは、リョービの14.4V充電式インパクトドライバー「BID-1415」。穴あけ用の先端工具を選ぶときは、本体に装着できるかだけでなく、加工する材料とドリル刃の対応を確認することが欠かせません。
たとえば棚を作るときのネジ下穴と、ステンレス板に配線用の穴をあける作業では、適した刃も工具の扱いも違います。何でもインパクトで済ませようとすると、刃の欠けや穴の曲がりにつながることも。ここでは木材・鉄板・ステンレスの順に使い方を見ながら、まっすぐ穴をあけるコツやホールソーの選び方まで説明します。
- インパクトドライバーで穴あけできる条件と注意点
- 木材・鉄板・ステンレスに合うドリルビット
- 下穴をまっすぐきれいにあける作業手順
- ホールソーやドリルドライバーとの使い分け
インパクトで穴あけはできる?
まず知っておきたいのは、インパクトドライバーには穴あけ専用機とは異なる特性があることです。使える範囲を見極めてから作業すると、失敗をかなり防ぎやすくなります。
回転と打撃の仕組みを知る
一般的なインパクトドライバーは、先端を回転させてネジを締め、負荷が大きくなると回転方向に打撃を加える工具です。ネジ締めでは頼りになる仕組みですが、穴あけでは刃先に細かな衝撃が伝わり、穴の寸法や仕上がりに影響する場合があります。
そのため、「インパクトだから穴が早くあく」とは考えない方がいいですね。切れ味のよいドリル刃が材料を削り、切りくずを外へ出せて初めて穴が進みます。刃先が食い込んで打撃が続くなら、押す力や回転の調整だけでなく、工具そのものが作業に合っているか考えてください。
なお、インパクトの打撃はコンクリート用振動ドリルやハンマードリルの打撃とは方向・用途が違います。普通のインパクトドライバーにコンクリート用の刃を付ければ、コンクリートに穴をあけられるという意味ではありません。
説明書の対応材質が最優先
穴あけを始める前に、本体の取扱説明書で用途、使用できる先端工具、作業上の注意を確認します。製品ごとに能力や推奨作業が違うため、「同じ14.4Vだから」「別メーカーの動画では使えていたから」という理由で判断するのは避けたいところです。
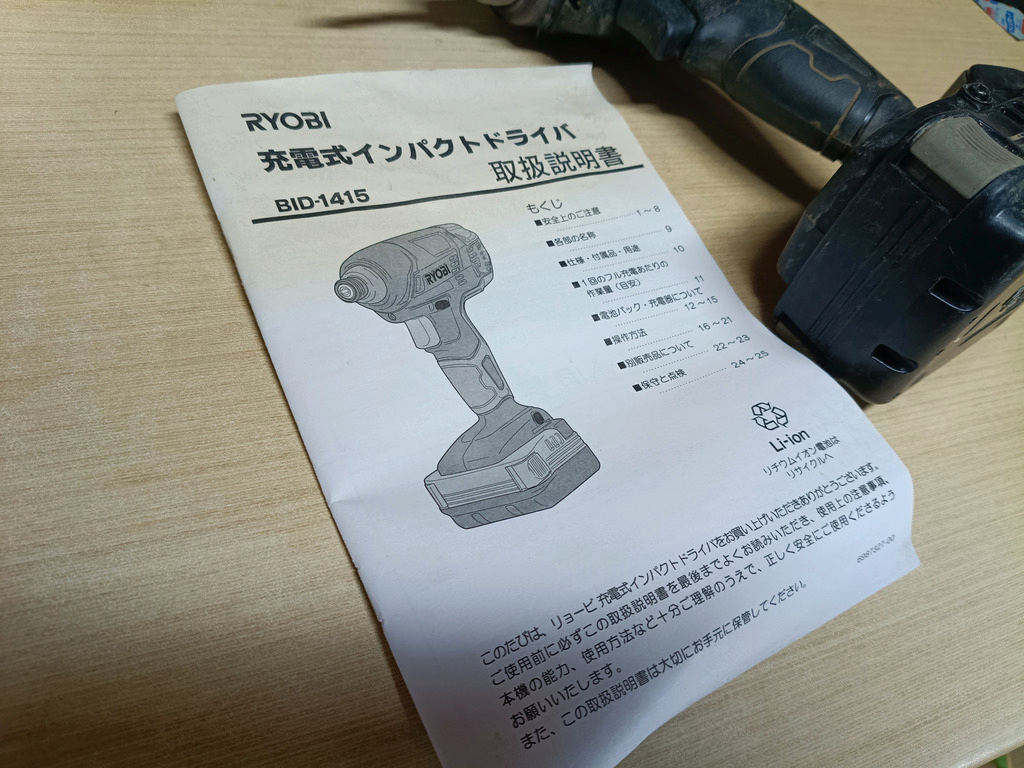
私のBID-1415についても型番で説明書を探せます。メーカーの京セラ インダストリアルツールズ「BIDシリーズ取扱説明書」には、BID-1415の掲載があります。仕様や警告を確かめる際は、まず手元の説明書とこのような公式資料を頼りにしてください。
本体が穴あけ用途を認めていても、使うビット側がインパクト非対応なら組み合わせられません。また、ドリル刃の「鉄工用」「木工用」は加工する材料の区分です。軸が入ること、材料に合うこと、打撃に対応することはそれぞれ別の条件になります。
下穴なら便利な場面がある
木ネジを締める前の小さな下穴や、薄い材料に数か所だけ穴をあける作業では、適合する六角軸ドリルビットを使えると工具の持ち替えを減らせます。棚板の取り付けなど、下穴からネジ締めへ続く作業との相性は悪くありません。
とはいえ、小径なら何でも安全というわけではないんです。細い刃ほど横方向の力で折れやすく、材料に引っ掛かると折損や飛散の危険があります。特に細い金属用ドリル刃を使う場合、打撃が頻繁に働くようなら無理をせず回転専用のドリルへ変更します。
穴の位置が厳密に決まっている家具金具や、穴径に公差がある部品の加工では、最初からドリルドライバーやボール盤を選んだ方が目的に合う場合が多いでしょう。
ドリルドライバーとの違い
ドリルドライバーは、回転によって穴をあけたりネジを締めたりするための工具です。一般に回転数の切り替えやトルク調整機能を備え、穴あけではドリルモードを使います。丸軸のドリル刃を直接つかめるチャックを備えた製品が多いのも便利な点です。
一方、一般的なインパクトドライバーの先端は六角軸を差し込む方式で、ネジ締め時の打撃を特徴とします。同じ「穴をあける」でも、深い穴、寸法精度を求める穴、硬い金属への連続作業では、回転を安定させやすいドリルドライバーなどが向いています。
使い分けの基本:
本体と刃が対応する小径の下穴ならインパクトも候補。精度が重要、穴が大きい、連続して加工する、硬い材料を削るならドリルドライバーや専用機を優先してください。
穴あけ用ビットの選び方
次は「キリ」や「ドリルビット」と呼ばれる先端工具の話です。形が似ていても用途が違うため、名前より材質表示と対応機種を見て選びましょう。
六角軸6.35mmを確認する
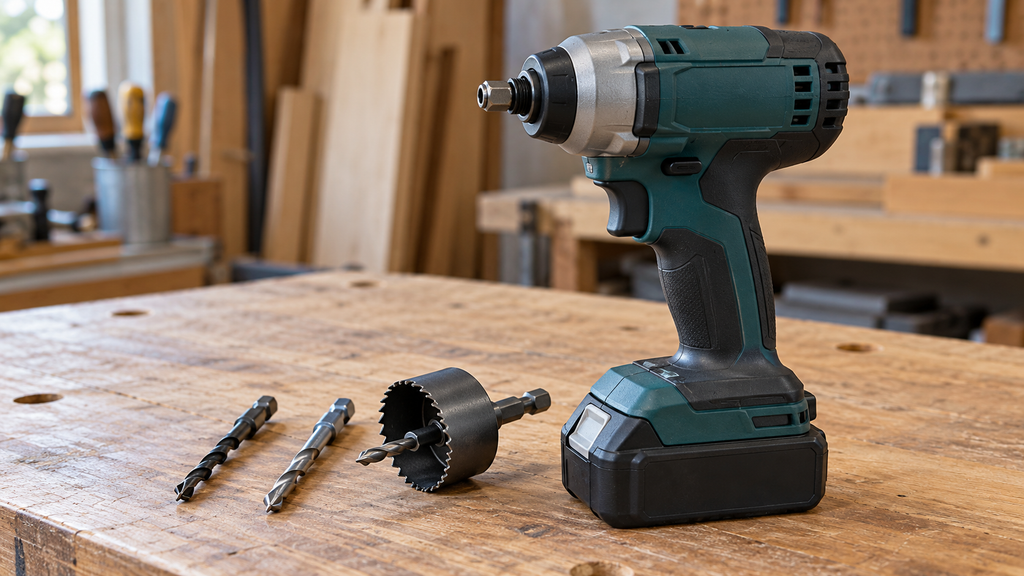
国内の一般的なインパクトドライバーでよく使われるのが、対辺6.35mmの六角軸です。六角軸ドリルビットなら差し込みやすいものの、軸の溝の位置や長さまで本体に適合している必要があります。装着後はスリーブが戻り、ビットが確実に保持されているかを、電源を切った状態で確認してください。
六角軸6.35mmと書かれているだけでは、インパクトの打撃に耐える保証にはなりません。パッケージの「インパクト対応」「対応機種」「最大穴径」「使用条件」を併せて読みます。軸の規格やネジ締め用ビットとの違いは、インパクトドライバー用ビットの種類と選び方も参考にしてください。
木工用のキリは形で選ぶ
木材には木工用ドリルを選びます。中心にとがった先端があるタイプは狙った位置を決めやすく、木材に穴をあける際に便利です。短い下穴なら小径の下穴専用ビット、ある程度の深さまで貫通させるなら適合する木工用ドリルなど、用途によって使い分けましょう。
木工用でも、大きな径の座ぐりビット、平たい羽根を持つビット、長い木工キリには回転専用や工具指定のものがあります。購入時に「木工用」とだけ書かれている場合は、インパクト対応を別途確認する必要があります。
何種類もの穴径を試すより、まず取り付けるネジの下穴や金具の指定寸法に合った刃を用意すると作業が進めやすいですよ。下穴径はネジの太さ、樹種、木材の割れやすさに合わせ、ネジメーカーの推奨値を優先してください。
鉄工用とステンレス用の違い
鉄板や一般鋼材には、鉄工用として設計されたドリル刃を使います。木材向けのキリで鉄を削ろうとすると切れ味が合わず、刃先を傷める可能性があります。表面処理だけでなく、刃の材質と対応する被削材を確認しましょう。
ステンレスは加工時に熱がこもりやすく、切れない刃を高速でこすり続けると、さらに穴があきにくくなることがあります。ステンレス対応を明示したコバルトハイスなどのドリル刃を候補にし、メーカーが指定する回転数と切削条件を守ります。表面が金色という理由だけでステンレス対応と判断しないでください。
初心者が薄い板金に配線用の穴をあけるなら、適合する段付きドリルも選択肢です。ただし段付きドリルには板厚の上限があり、厚い無垢材や厚板の深穴に使うものではありません。
ビットの購入で迷ったら
最初の一本を買うときは「何の材料に、何mmの穴を、何か所あけるか」を決めるのが近道です。木工の下穴が中心なら、インパクト対応の六角軸木工用ドリルビットを必要な径で選ぶと無駄が少なくなります。鉄板も加工するなら、鉄工用の対応品を別に用意しましょう。


 ポチップ
セット品は複数の径がそろう反面、ほとんど使わない刃が含まれる場合もあります。よく使うサイズを交換しやすいこと、消耗時に同じ規格を買い足せることまで見てください。折れた刃や摩耗した刃をそのまま使い続けるより、適切な新品に替えた方がきれいに加工できます。
「キリ」は穴あけ用の刃を指す昔ながらの呼び名として使われます。店頭では「木工キリ」「鉄工キリ」「ドリルビット」と並んでいても、加工材と軸の規格を確認すれば選びやすくなります。
木材に穴をあける方法
木工の下穴はインパクトドライバーの使い道として身近な作業です。木材を固定し、位置を決め、浅く削り始める。この順番を守るだけでも仕上がりが変わってきます。
ネジ用の下穴を決める
木ネジを下穴なしで締めると、木材の端が割れたり、ネジが斜めに進んだりすることがあります。とくに細い板や硬い木材、端に近い場所では下穴が役立ちます。ただし、穴が太すぎるとネジが十分に効かなくなるので注意が必要です。
基本は使用するネジのメーカーが示す下穴径と深さを確認すること。指示がなければ材質に合った小さめの穴から検討し、同じ端材で試してから本番に移ります。ネジの外径だけを見て同じ太さの穴を貫通させると、保持力が落ちる場合があります。
長さも重要です。ネジの先端がどこまで届くか、下穴をどの部材に設けるかで深さは変わります。貫通させたくない棚板なら、ビットに目印を付けるか深さを管理できる補助具を使いましょう。
固定から穴あけまでの手順
まず木材を平らな作業台に置き、クランプなどで動かないように固定します。穴の位置は鉛筆と差し金で印を付け、必要なら先端が逃げない程度の小さなくぼみを付けます。裏まで貫通する場合は下に捨て木を当て、作業台そのものに刃が届かないようにしてください。
次に、適合するドリルビットを電源オフの状態で取り付けます。穴の中心に刃先を当て、工具を材料に対してできるだけ垂直に保持。スイッチを少しだけ引いて低速で切り始め、刃先が安定してから切りくずの出方を見ながら進めます。
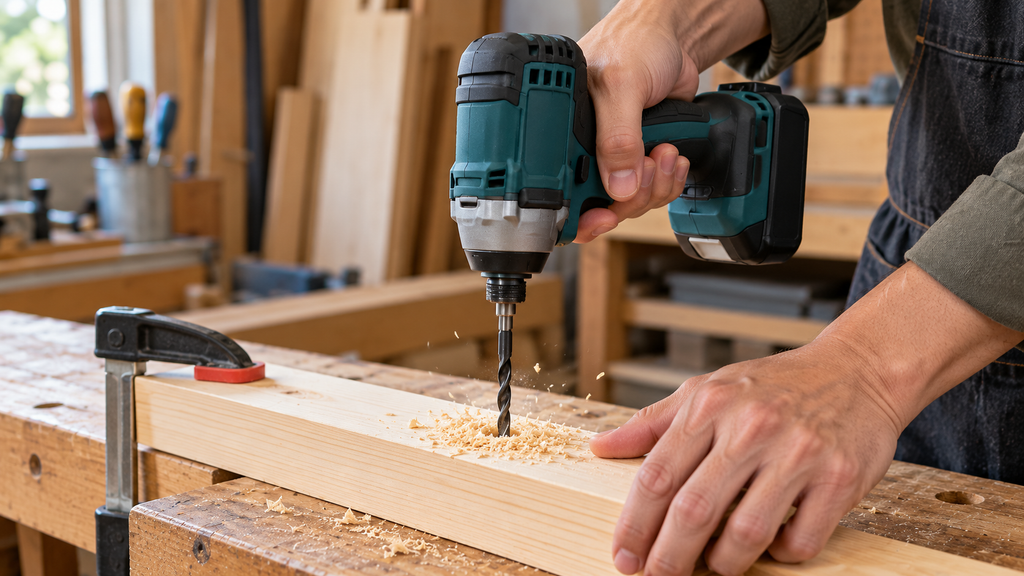
大切なのは力任せに押さないことです。切りくずが詰まって進まなくなったら、スイッチを離して完全停止させ、必要に応じて刃を抜いて清掃します。貫通直前は刃が急に抜けるため、押す力を控えめにしてください。
◆ワンポイントアドバイス
棚板の下穴は、一気にあけきるより、最初の数mmを落ち着いて進める方が位置を合わせやすいです。端材で垂直に入る感覚を確認してから本番に進むと安心ですよ。
木材を割らずにあけるコツ
木材の端に近い穴では、刃が木目に沿って逃げたり、ネジを締めたときに割れが出たりします。設計上の端あき寸法を守り、必要に応じて下穴を用意してください。穴の周りに節やひび割れがある場合は、位置の変更も検討します。
貫通穴の裏側がささくれるのは、刃が最後の薄い部分を押し破るためです。捨て木を密着させて一緒に削ると、出口側の木材を支えられます。化粧板では表面を傷めないよう、押し当てる治具にも気を配りたいところですね。
また、刃の切れ味が落ちていると、木材を削るより押しつぶすような状態になりやすくなります。黒ずみや焦げ臭さ、異常な摩擦が出たら直ちに停止し、刃先と作業条件を見直しましょう。
まっすぐ穴をあける工夫
穴が斜めになる原因は、刃先の位置だけでなく工具の姿勢にもあります。真上から見てまっすぐでも、横から見ると傾いていることが少なくありません。材料の正面と側面を順番に確認し、必要なら直角ガイドやドリルガイドを使います。
深い穴では長いビットが振れやすくなることがあります。短い適合ビットで届くなら、必要以上に長いものを選ばない方が扱いやすいでしょう。奥まった位置で延長ホルダーを使う場合は接続部の遊びも増えるため、インパクトドライバーの延長ビットの選び方も確認してみてください。
垂直精度や穴同士の位置関係が重要な加工なら、手持ち工具だけで頑張らず、ガイド付きのドリルやボール盤に切り替えるのが確実です。「まっすぐ」は手の感覚だけに任せない、これが私のおすすめする考え方です。
鉄板や金属に穴をあける方法
金属の穴あけでは、木材とは違って刃先の発熱や切りくずへの対策が必要です。材質と板厚によって加工難度が大きく変わるため、インパクトの対応範囲を超えないことを最優先にしましょう。
鉄板には位置決めが重要
薄い鉄板に穴をあける場合、ドリルの先端が表面を滑って予定の位置からずれることがあります。材料を万力やクランプでしっかり保持し、位置を測って印を付け、必要に応じてポンチで小さな起点を作ります。ただし薄板を強くたたくと変形するので、材質や厚みに合わせて作業してください。
金属には材料と工具の両方に適合する鉄工ドリルを使います。通常は低速から回し始め、刃が材料を削っているか、金属の切りくずが無理なく出ているかを見ながら進めます。高回転で長くこすり続けると熱が増え、刃先の傷みにつながります。
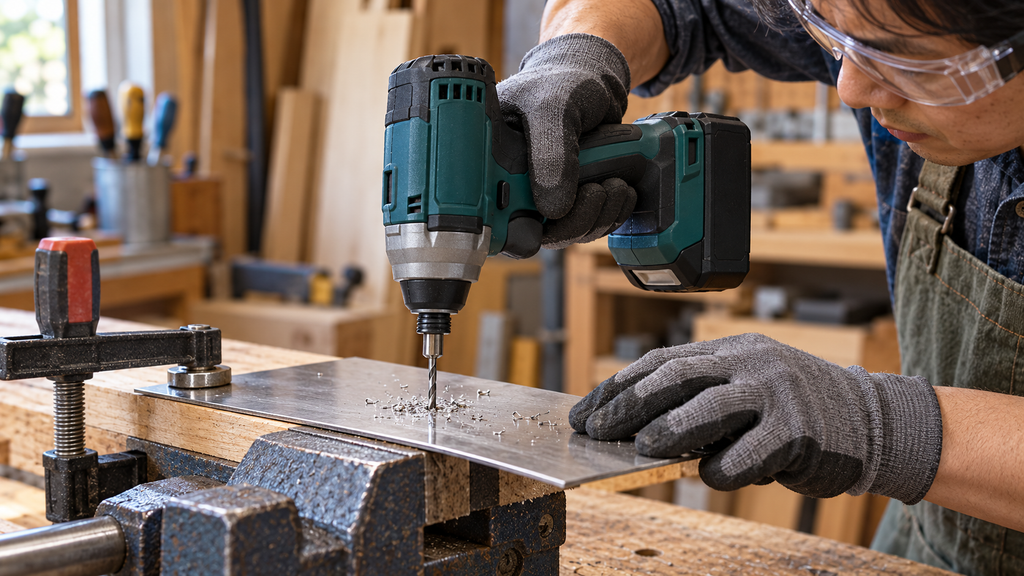
また、板が薄いほど貫通の瞬間に刃が食い込み、工具や材料が急に動くことがあります。片手で鉄板を押さえて削るのは避け、必要に応じて下側を支持しましょう。切りくずや穴の縁は鋭いため、作業後も素手で触れないよう注意してください。
厚さと穴径で難度が変わる
「鉄板ならインパクトで大丈夫」と一括りにはできません。板厚が増えるほど削る量が多くなり、穴径が大きいほど刃にかかる負荷も上がります。薄板の小径穴と、厚い鋼材の大径穴は別作業だと考えた方が安全です。
穴を少しずつ広げる方法が役立つ場面もありますが、製品によっては下穴の有無や推奨径が指定されています。独断で段階的に穴を広げるより、ドリルメーカーの手順に従ってください。ステップドリルを使う場合も、板厚・最大径・対応工具に上限があります。
穴が進まない、回転が頻繁に止まる、強い打撃が続く、刃や材料が異常に熱くなるときは中止します。無理にトリガーを引き続けるのではなく、ドリルドライバーや金属加工用の工具に変更する判断が必要です。
ステンレス穴あけの注意
ステンレスへの穴あけは、薄い板でも難しく感じることがあります。切削熱が生じやすく、刃先が滑る状態で長く回していると加工面が硬くなり、さらに刃が入りにくくなる場合があるからです。
使うのはステンレス対応と明示された刃。切削速度は刃の材質と穴径によって異なるため、低速を基本にしつつ製品の指定を優先します。切削油の使用が認められている場合は、指示に沿って適量を使います。ただし電動工具の通気口や電池部に液体がかからないようにし、使用禁止の潤滑剤は使わないでください。
刃が十分に切れなくなったり、連続して何か所も加工したりするときは、インパクトより回転専用のドリルが適することも多いです。ステンレス対応の刃なら工具本体は何でもよい、というわけではありません。
切りくずと保護具に注意
金属を削ると、細く鋭い切りくずや熱を持った切粉が出ます。保護メガネを着用し、周囲の人にも飛散が届かない場所を選びましょう。騒音や粉じんが発生する場合は、作業内容に適した耳や呼吸の保護も必要です。
回転部の近くでは、ゆるい手袋や袖、長い髪などが巻き込まれる危険があります。手袋の使用可否は工具と作業の指示に従い、回転中の刃や切りくずに触れないでください。清掃や刃の交換は電源を切り、充電式なら電池パックを外してから行います。
特に注意:
壁や窓枠、機械に取り付けられた金具を穴あけするときは、背後の配線・配管・ガラス・可動部品まで確認してください。材料を安全に固定できない場合や、裏側を確認できない場合は加工しないでください。
ホールソーで大きな穴をあける
電線を通す穴や金具の取り付け穴など、一般のドリル刃より大きな径が必要な場合にはホールソーが候補になります。ただし、インパクトドライバーで使える製品は限定されます。
ホールソーの構造と用途
ホールソー(ホルソー)は、円筒状の刃で円周部分を削り、丸い穴をあける先端工具です。中心位置を決めるセンタードリルが付いたものもあります。木材用、薄い鉄板用、ステンレス用など種類があり、形が似ていても対応する厚さや回転条件は違います。
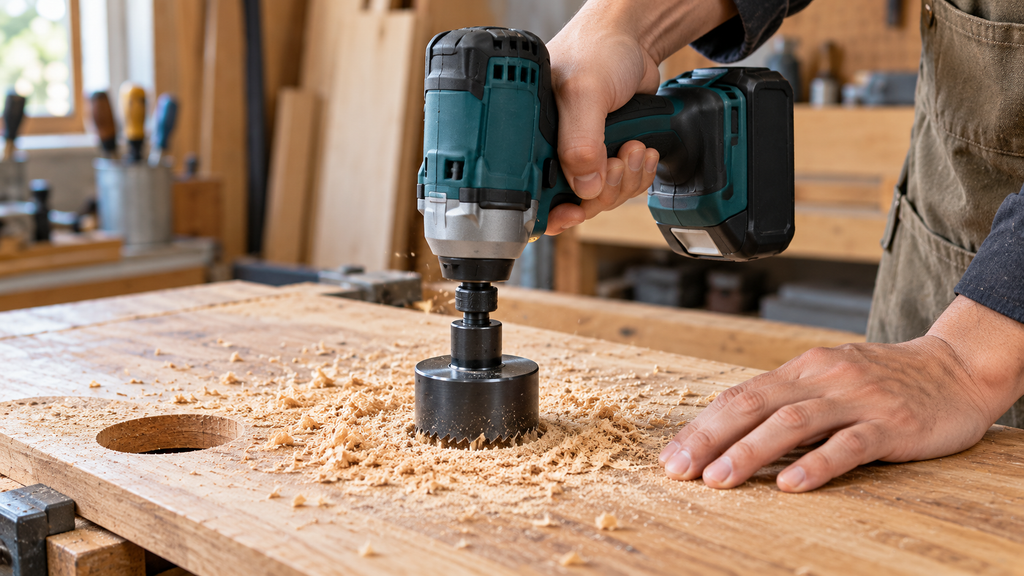
大きな径を切ると刃に大きな負荷がかかり、引っ掛かったときの反動も増えます。「軸が6.35mmだから使える」と判断せず、インパクトドライバーへの対応、穴径、材質、板厚の四つを必ず確認してください。
配線穴などは貫通位置の裏側にも余裕が必要です。取り付けたままの板に穴をあける場合は、反対側の障害物や隠れた設備に刃が届かないか確かめてから作業しましょう。
インパクト対応品を探す
メーカーには6.35mm六角軸で、インパクト使用を想定したホールカッターがあります。ただし、すべての六角軸ホールソーがインパクト対応ではありません。適合表に電気ドリルや充電ドリルしか書かれていない製品は、インパクト対応と読み替えないことが大切です。
たとえば大見工業の六角軸CLホールカッターは、公式カタログで充電インパクトへの対応が案内されています。シリーズの材質・切削能力は同社の「六角軸CLホールカッター」製品情報で確認できます。示されている能力は製品固有の条件であり、別のホールソーに当てはめることはできません。
大径穴が必要なら、材質と板厚に合うインパクト対応の六角軸ホールソーを探すのが出発点。ただし反動が大きい作業や長時間の加工では、指定されたドリル・ボール盤などを選ぶ方が無理がありません。
 ポチップ
大径穴では工具を見直す
ホールソーは一般の小径ドリルに比べて刃が材料と接触する範囲が広くなります。切りくずが詰まると回転が止まったり、急に食い込んだりするので、材料を固定し、メーカー指定の条件で少しずつ進めます。
穴の深さだけでなく、加工中に切り抜かれた丸い材料が内部に残ることにも注意してください。取り除く際は工具を完全停止させ、電源を切ってから適切な方法で処理します。刃の周囲や切り抜いた材料は鋭利なことがあります。
大きな穴を何か所もあけるなら、作業速度だけでなく体への負担や仕上がりも考えたいところです。対応機種であっても、刃の寿命や使い勝手を含めて専用機を選ぶ価値があります。
穴あけの失敗を減らすコツ
刃を選んでも、固定や回転のかけ方が合わないと仕上がりは安定しません。作業中に気付きやすい失敗のサインと、対処の基本を紹介します。
刃が滑るときの対処
ドリルの先端が穴の中心から逃げるときは、まず位置決めと材料固定を確認します。木材なら先端が食いつきやすい木工キリを使い、金属なら材質や板厚に応じたポンチ加工などが役立ちます。工具が斜めに入っていないかも見直しましょう。
いきなり高回転にすると、先端が滑って表面に傷を付ける可能性があります。始めは低速で位置を確かめ、安定してから刃に合った回転で削るのが基本です。それでも滑るときは、刃の摩耗や材料への不適合を疑ってください。
一度大きく位置がずれた穴を、工具を傾けて無理やり元の線に戻すのはおすすめしません。刃に横方向の力がかかり、折れや変形につながるためです。
穴が曲がる原因を確認
穴の入り口が合っていても出口がずれる場合、工具が少しずつ傾いている可能性があります。厚い木材ほどわずかな角度の差が出口位置に表れやすくなります。横から見た姿勢も確認し、必要なら直角ガイドを使ってください。
長いドリルビットや延長ホルダーは、取り回しは便利でも先端の振れが増えることがあります。先端の曲がり、固定不足、軸の差し込み不足を確認し、異常な振れがあるものは使用をやめましょう。
同じ寸法の穴をたくさん並べる作業では、穴あけ治具を使うと位置をそろえやすくなります。取付金具の穴に合わせる場合も、実物で位置を確認してから加工するのが確実です。
熱や異音が出たら止める
加工中に焦げ臭さがする、金属が変色する、刃が必要以上に熱くなる、普段とは違う音が出るといった変化は見逃さないでください。切りくずが詰まっている、刃が切れていない、回転条件が合っていないなど、原因はいくつも考えられます。
異常が出たらスイッチを離して停止し、刃と材料が冷えるまで待ちます。すぐに指で触れたり、回転中の刃をつかんだりしないでください。ビットの曲がりや欠けがあれば交換が必要です。
インパクト特有の打撃音が頻繁に続く場合も、無理に押し込まず作業を見直します。強く押せば早く終わるという発想は、穴あけでは逆効果になることがあるんです。
ドリルドライバーに替える目安
穴あけを主目的に工具を選ぶなら、回転数を調整しやすいドリルドライバーが候補になります。小径の下穴を時々あけるだけなら、手元のインパクトと対応ビットで十分なこともありますが、穴の数や材料が増えると使い分けのメリットが出てきます。
具体的には、金属の連続穴あけ、深穴、精密な位置決め、大径のホールソー加工、丸軸のドリル刃を使いたい場面など。いずれも本体の能力と先端工具の指定に合わせて選び、必要ならボール盤などさらに適した工具を検討してください。
買い足しに迷うときは、使う頻度だけでなく失敗したときの材料費も考えたいところです。仕上がりのために工具を分ける選択は、決して無駄ではありません。
穴あけのよくある質問
最後によく聞かれる疑問をまとめます。購入前の確認や、作業中に迷ったときのチェックに使ってください。
インパクト穴あけのFAQ
Q1. インパクトで木材に穴をあけられますか?
A. 本体が穴あけ用途に対応し、適合する木工用の六角軸ドリルビットを使えるなら、小径の下穴などに利用できます。木材を固定し、低速で切り始めてください。精度が必要な穴ではドリルドライバーが向いています。
Q2. 六角軸なら鉄工ドリルも使えますか?
A. 六角軸6.35mmであることは装着側の条件にすぎません。鉄工用であることに加えて、インパクトドライバーへの対応、使用可能な径・材料を確認してください。対応が不明な刃は使わず、回転専用のドリルを選びましょう。
Q3. ステンレス板にも穴をあけられますか?
A. 対応する本体とステンレス用の刃で、板厚・穴径が指定範囲に収まるなら可能な場合があります。ただし熱や刃の摩耗に注意が必要です。負荷が大きい場合や連続加工では、指定のドリルドライバーや専用工具を優先してください。
Q4. ホールソーはどれでも使えますか?
A. いいえ。六角軸であってもインパクト非対応の製品があります。対応機種、加工材、板厚、穴径を確認し、無理な負荷がかかる大径穴では別の工具を検討してください。
Q5. 下穴をまっすぐあけるには?
A. 材料を固定し、位置を正確に印付けして、正面と側面から工具の角度を確認します。低速で削り始め、精度が必要なら直角ガイドやボール盤を使う方法が確実です。
インパクト穴あけのまとめ
インパクトドライバーの穴あけは、適切なビットと作業条件がそろえば便利です。ただし、使える範囲には限界があります。最後に、作業前に確認したいことを振り返りましょう。
- 本体の説明書で穴あけ用途と対応材質を確認する
- 6.35mm六角軸だけでなくインパクト対応の有無も確かめる
- 木材・鉄板・ステンレスには、それぞれ適合する刃を使う
- 材料を固定し、低速で始めて、無理な力で押さない
- 大径穴や精密加工、連続作業はドリルドライバーなどを優先する
ネジの下穴を少しあけたいのか、金属に正確な穴を何十個もあけたいのか。その違いで最適な工具は変わります。手元のインパクトを生かせる作業には活用し、難しい加工では道具を替える。そんな使い分けが、きれいな仕上がりへの近道だと思います。