CBN砥石って高価だから、「デメリットを知らずに買って後悔しないか…」と不安になりますよね。
私も最初は、「こんなに高い工具、本当に使いこなせるかな?」と心配でした。
CBN砥石の硬さはどの程度で、一般的なダイヤモンド砥石とCBNの違いはどこにあるのでしょうか。
この記事では、CBN砥石とは何かという基本特性から、CBN砥石ならではの際立った特徴、一般砥石との違いまでを詳しく比較していきます。さらに、迷いやすい粒度の選び方、加工条件の注意点、厄介な目詰まり対策、そして長持ちさせるためのドレス方法やドレッサーの役割まで、知っておくべき情報を分かりやすくまとめました。
高価な買い物だからこそ、この記事を読んで「自分にとって本当に必要か」をしっかり見極めてくださいね。
- CBN砥石が持つ「高コスト」以外の具体的なデメリットと注意点
- ダイヤモンド砥石や一般砥石との構造・用途の決定的違い
- 性能を100%引き出すための加工条件と、失敗しない粒度・集中度の選び方
- 砥石の寿命を延ばす目詰まり対策と、正しいメンテナンス(ドレス)方法
cbn 砥石のデメリットと基本特性
- そもそもCBN砥石とは
- 複数の際立った特徴
- 砥粒の硬さはどの程度?
- 最大のメリットは?
- 一般砥石との違い
- ダイヤとの違いは何ですか?
そもそもCBN砥石とは
CBN砥石とは、CBN(Cubic Boron Nitride:立方晶窒化ホウ素)という、人工的に合成された化合物の砥粒(研磨剤の粒)を使った研削工具のことです。
今まで、硬い材料を削る工具といえばダイヤモンドが最強と言われてきましたよね。でも、実はダイヤモンドには「熱に弱い」「鉄系の材料を加工すると化学反応を起こして傷んでしまう」という、ちょっと痛い弱点があったんです。
そこで、ダイヤモンドのその弱点を克服するために開発されたのがCBNです。
CBNは、窒素(Nitride)とホウ素(Boron)から作られる化合物で、ダイヤモンドの結晶構造にすごく似ているため、ダイヤモンドに次ぐめちゃくちゃ高い硬度を持っています。
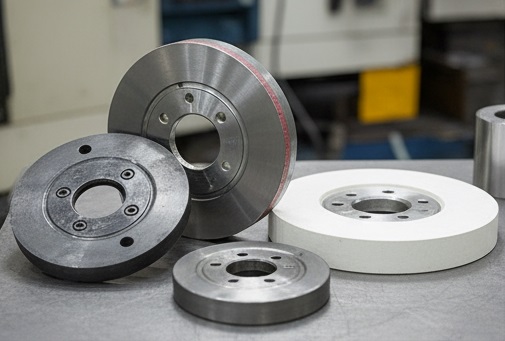
自然界には存在しない物質で、ダイヤモンドを作るのと同じような、静的な高温高圧法を使って人工的に生み出されます。
この硬いCBN砥粒を、結合剤(ボンド)でギュッと固め、強固な円盤状の土台(台金)に焼き付けたものが、私たちがよく「CBNホイール」や「CBN砥石」と呼んでいる工具なんですよ。
複数の際立った特徴
CBN砥石には、他の砥石にはマネできないすごい特徴がいくつかあります。
特に注目してほしいのは、「圧倒的な耐熱性」と「鉄系材料への化学的安定性(反応しにくさ)」です。
まず第一に、CBNはダイヤモンドよりもはるかに熱に強いんです。
ダイヤモンドは約700℃を超えると酸化して硬度が落ちてしまうんですが、CBNはなんと約1300℃まで熱に耐えられることが確認されています。研削加工中って、砥石の先端が想像以上に高温になるので、この耐熱性は仕上がりを左右するくらい重要なんですよ。
第二に、鉄と反応しにくいこと。
ダイヤモンドは炭素(C)でできているため、高温になると鉄(Fe)と化学反応を起こしてしまい、ダイヤモンドが黒鉛化してボロボロに摩耗してしまいます。一方、CBNは窒素とホウ素からできていて炭素を含まないので、高温下でも鋼や鋳鉄などの鉄系材料と反応しにくいという心強い特性を持っています。
さらに、熱伝導率(熱の逃がしやすさ)がすごく高いのもポイント。
加工中に発生した熱を、素早く砥石の内部や加工物へ逃がしてくれるので、対象物の温度上昇を抑えられます。結果として、熱による「焼け」や「ひずみ」、組織の変質を防いでくれるので、プロレベルの高品質な仕上がりに繋がるんです。
CBNの主な特徴まとめ
- 高い耐熱性:
約1300℃まで耐えられるため、摩擦で高温になりがちな研削加工にぴったりです。 - 鉄との反応性が低い:
鉄系材料(炭素鋼、ハイス鋼、ステンレス鋼など)を削っても刃が傷みにくいです。 - 高い熱伝導率:
熱をスッと逃がしてくれるので、加工物の焼けや変形といった失敗を防げます。 - 高い硬度:
ダイヤモンドに次ぐ硬さを持ち、サクサク削れる抜群の切れ味を発揮します。
砥粒の硬さはどの程度?
CBN砥石の硬さは、一言でいうと「ダイヤモンドに次ぐ硬さ」です。
物質の硬さを示す「ヌープ硬度」という指標があるんですが、CBNはダイヤモンドにかなり近い数値を叩き出します。
一般的な研削砥石に使われるアルミナや炭化ケイ素と比べると約2倍、よく切削工具に使われる超硬合金と比べても約3倍近い、圧倒的な硬さなんですよ。
この飛び抜けた硬さがあるからこそ、普通の工具では歯が立たないような材料でも、効率よく削ることができるんです。
具体的には、HRC45~65程度の硬さを持つ高硬度材料を削るのにベストマッチします。
- 焼入れ鋼(SKD、SKSなど)
- 高速度鋼(ハイス:SKH)
- ベアリング鋼(SUJ)
- 耐熱鋼
しかも面白いことに、高温下(約700℃以上)になると、CBNの方がダイヤモンドよりも硬さを維持できるという逆転現象が起きます。
鉄系の材料を削るときは摩擦でどうしても高温になるので、熱にも強くて硬いCBNの良さが際立つ、というわけですね。
最大のメリットは?
CBN砥石を使う一番のメリットは、ズバリ「高効率で精度の高い加工ができること」と「工具が長持ちすること」です。
先ほどお伝えしたように、CBNは硬くて熱に強く、鉄とも反応しにくいです。
だから、焼き入れ鋼や工具鋼みたいなカッチカチの材料を削っても、砥石自体がすり減りにくいんですよ。
すり減りにくいということは、砥石の形が崩れないということ。
これのおかげで、ずっと同じ高い精度で加工し続けられるのが本当に大きな強みかなと思います。
砥石の交換頻度もグッと減るので、連続で加工する作業や自動化ラインなんかでは、生産性が爆上がりします。
最初の購入コストは高くても、交換の手間や再調整の時間を省けるので、トータルで見るとランニングコストが下がることも多いんです。「時は金なり」ですね。
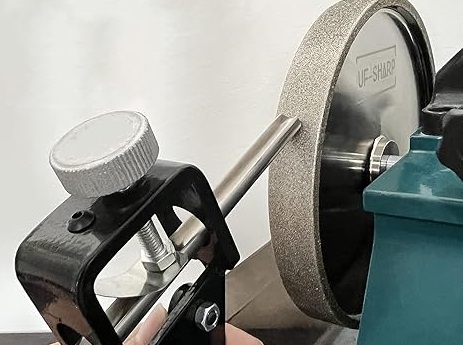
最近では、木工旋盤の刃物を研ぐ人の間でもこのメリットが注目されています。
昔の砥石じゃ研ぐのが大変だったM42ハイス鋼や粉末ハイス(中に硬いカーバイトがいっぱい入ってる鋼材)でも、CBN砥石ならあっという間にキンキンの刃先に仕上がるので、人気急上昇中です。
一般砥石との違い
CBN砥石と、ホームセンターでもよく見る安価な一般砥石(ホワイトアランダム[WA]や炭化ケイ素[GC]など)の決定的な違いは、「砥粒の硬さ」と「砥石の構造」です。
CBN砥石は、ダイヤモンドの次に硬い「超砥粒」を使っていますが、一般砥石はそこまでの硬さはありません。
また、構造も全然違います。
一般砥石は、全体が砥粒と結合剤の塊でできています。でもCBN砥石は、「台金」と呼ばれる金属の土台の外周部分にだけ、CBN砥粒の層が薄く貼り付けられているのが一般的です。
この違いが、メンテナンスの手間に大きく影響してきます。
一般砥石は使うたびに全体がすり減って直径が小さくなっていくので、機械の設定をちょこちょこ直さないといけません。面直し(平らにする作業)も必要です。(一般砥石の面直しについては「100均砥石の研ぎ方!面直しで劇的復活させる失敗しないコツと選び方」も参考にしてみてくださいね)
一方、CBN砥石は表面の薄い層がわずかに摩耗するだけなので、砥石の直径がほとんど変わらず、設定変更の煩わしさから解放されるメリットがあります。
| 比較項目 | CBN砥石 (超砥粒ホイール) | 一般砥石 (WA, GCなど) |
|---|---|---|
| 砥粒 | CBN (立方晶窒化ホウ素) | アルミナ、炭化ケイ素など |
| 硬度 | 非常に高い (ダイヤに次ぐ) | CBNより低い |
| 構造 | 台金に薄い砥粒層がある | 全体が砥粒と結合剤で構成 |
| 主な用途 | 高硬度の鉄系材料 (焼入れ鋼など) | 生材、非鉄金属、非金属など |
| 寿命 | 非常に長い | 短い (摩耗しやすい) |
| 価格 | 高価 | 安価 |
| メンテナンス | ドレスが難しい (専用ドレッサー要) | ドレスが比較的容易 |
| 使用中の直径 | ほぼ変化しない | 使用と共に小さくなる |
ダイヤとの違いは何ですか?
ダイヤモンドもCBNも、どちらも「超砥粒」と呼ばれるすごい素材ですが、決定的な違いは「熱への強さ」と「鉄と反応するかどうか」です。
結論から言うと、「鉄系ならCBN、非鉄・非金属ならダイヤモンド」というのが、工具を選ぶときの絶対ルールです。これだけは覚えておいてくださいね。
ダイヤモンドは地球上で一番硬いですが、約700℃を超えると弱くなり、高温になると鉄と化学反応を起こしやすいという致命的な弱点があります。
ダイヤモンドの成分である炭素(C)が、熱で鉄(Fe)の中に溶け込んじゃう現象が起きるせいで、砥石があっという間にダメになってしまうんです。だから、鉄やステンレスみたいな材料には絶対に使っちゃダメですよ。
それに対してCBNは、約1300℃までの耐熱性を誇ります。
しかも炭素が入っていないので、高温になっても鉄と反応しません。このおかげで、ダイヤモンドが苦手とする焼き入れ鋼などのカッチカチの鉄系材料を削るのにピッタリなんです。
材料による使い分けの目安
- CBNに向いている材料 (鉄系):
炭素鋼、合金工具鋼、高速度鋼(ハイス)、ステンレス鋼、焼結金属、ニッケル合金、鋳鉄 など。 - ダイヤモンドに向いている材料 (非鉄・非金属):
超硬合金、サーメット、セラミックス、ガラス、石英、シリコン、アルミニウム合金、銅合金、ゴム、樹脂 など。
もし、「鋼材を綺麗に仕上げたいけど、CBNはちょっと手が出ないな…」という場合は、性質が近い「ルビー砥石」という選択肢もあります。気になる方は「ルビー砥石の使い方を徹底解説!選び方からメンテナンスまで」もチェックしてみてくださいね。
cbn砥石のデメリットと実用上の注意点
- 欠点は何ですか?
- 適切な加工条件は?
- 粒度の選び方
- 目詰まり対策
- ドレス方法
- ドレッサーとは
- CBN砥石のデメリットのまとめ
欠点は何ですか?
すごく高性能なCBN砥石ですが、導入前に絶対に知っておくべきデメリット(欠点)もいくつかあります。
最大のネックは、やっぱり「高コスト」なこと。
CBN砥粒自体が、ものすごい手間(高温高圧)をかけて作られる人工素材なので、一般砥石と比べると値段が数倍から数十倍になることもザラにあります。「試しに買ってみよう」と気軽に出せる金額じゃないことが多いですよね。
また、いくら熱に強いといっても、「極端に高温になると化学摩耗する」リスクはあります。
クーラント(研削液)の選び方を間違えたりして加工熱が上がりすぎると、急に砥石が削れなくなってしまう(刃が立たなくなる)現象が起きることがあるんです。
さらに、硬い反面、衝撃には弱い(もろい)という性質もあります。
ガンガン削るような荒加工で無理な力をかけると、チッピング(微小な欠け)を起こしやすいので、扱いには少し気を使います。
CBN砥石の主なデメリット
- 高コスト:
とにかく導入費用が高い。趣味のDIYレベルだと費用対効果が合わないことも。 - 特定の加工には向かない:
- 極端な高温になると化学摩耗するリスクがある。
- 衝撃に弱く、欠けやすいため、ゴリゴリ削る荒加工はNG。
- #400より細かいものや、#40より粗いものはあまり売られておらず、選択肢が少なめ。
- メンテナンスが難しい:
砥石が硬すぎるため、形を整える(ツルーイングやドレス)のに専用の道具とコツが要る。
適切な加工条件は?
CBN砥石のポテンシャルを100%引き出すには、「クーラント(研削液)」の選び方が命です。ここを間違うと、高い砥石がすぐにダメになってしまいます。
CBN砥石を使うときは、原則として油性クーラントの使用を強くおすすめします。
なぜかというと、CBNは高温のアルカリ水溶液と化学反応を起こしてしまう性質があるからです。
世の中にある水溶性クーラントの多くは、サビを防ぐためにアルカリ性(pH8~10くらい)に調整されています。これが研削熱で高温になったCBN砥粒に触れると、砥粒が化学的に分解されて摩耗してしまう恐れがあるんですよ。
300℃のアルカリ溶液中だと分解が進み、沸騰したお湯の中でもわずかに分解する可能性があると言われています。
だからこそ、化学反応を防ぎつつ、しっかり潤滑して加工点を守ってくれる油性クーラントがベストなんです。ちなみに、何もかけない乾式研削は熱を持ちすぎて寿命が縮むので、鏡面加工みたいなキレイな仕上げには向いていません。
粒度の選び方
いざCBN砥石を買おうと思ったとき、迷うのが「粒度」と「集中度」ですよね。
この2つの数字で、使い勝手が大きく変わります。
1. 粒度(#)
「粒度」は、砥粒の大きさを表す数字で「#(番手)」で表記されます。
選び方の基準はシンプルで、「荒く削りたいか、綺麗に仕上げたいか」で決めます。
- 数字が小さい(#80, #100など):
粒が粗い。一度にガッツリ削れるので、荒加工に向いています。 - 数字が大きい(#170, #200など):
粒が細かい。削れる量は少ないですが、表面をツルツルにする仕上げ加工に向いています。
削る材料が少し軟らかめだったり、砥石が当たる面積が広かったりする場合は、削りカスが詰まるのを防ぐために、あえて粗めの粒度(数字が小さいもの)を選ぶのがコツかなと思います。
2. 集中度(Concentration)
「集中度」は、砥石の層にどれくらいギッシリCBNの粒が詰まっているかを表す数字です。
基準として、1cm³あたりにCBNが4.4カラット(0.88g)入っている状態を「集中度100」と呼んでいます。
- 集中度が高い (例: 125, 150):
粒がギッシリ。砥石の寿命はグンと長くなりますが、値段も高くなります。また、削るときの抵抗が大きくなり、少し重たい切れ味になります。 - 集中度が低い (例: 75):
粒が少なめ。抵抗が少なくてスッと食い込む鋭い切れ味になりますが、一粒にかかる負担が大きいので寿命は短めになります。
効率よく削れて、寿命とコストのバランスが良い「集中度75~125」あたりを選ぶのが一般的で失敗が少ないですよ。
目詰まり対策
どんなに優秀なCBN砥石でも、使い続けていれば切れ味は落ちてきます。
主な原因は、「目詰まり」「目つぶれ」「目こぼれ」という3つの劣化です。
- 目詰まり (Loading):
砥粒の隙間に削りカスがギュッと詰まった状態。アルミや銅のような軟らかい金属を削ると起きやすいです。 - 目つぶれ (Glazing):
砥粒の先端が削れて丸くツルツルになり、刃がなくなった状態。硬すぎる材料を無理に削ったり、ボンド(結合剤)が硬すぎる砥石を選んだりすると発生します。 - 目こぼれ (Shedding):
砥粒がボンドからポロリと抜け落ちてしまった状態。ボンドが柔らかすぎたり、無理な力をかけすぎたりすると起きます。
これらを放置していると、全然削れない上に無駄な摩擦熱が発生して、大事な加工物が熱で変色したり割れたりする原因になっちゃいます。
これを防ぐための一番の対策は、定期的に「ドレッシング(ドレス)」をして、砥石の表面を一皮むいてリフレッシュすることです。
普段からできる予防策としては、クーラントをたっぷりかけて汚れを洗い流すことと、無理のない条件で加工することが大切ですよ。
ドレス方法
CBN砥石の切れ味を保つためには、「ツルーイング」と「ドレッシング」という2つのメンテナンスが必須になります。
- ツルーイング (形直し):
使っているうちに歪んでしまった砥石を削って、正確な真っ直ぐな形や円形に戻す作業です。 - ドレッシング (目直し):
表面の詰まったカスや丸まった粒を取り除き、下から新しい尖った粒を出して切れ味を復活させる作業です。
CBN砥石はとにかく硬いので、一般砥石のように簡単には削れません。専用の道具(ドレッサー)が必要です。
砥石を固めているボンドの種類によって、やり方が変わります。
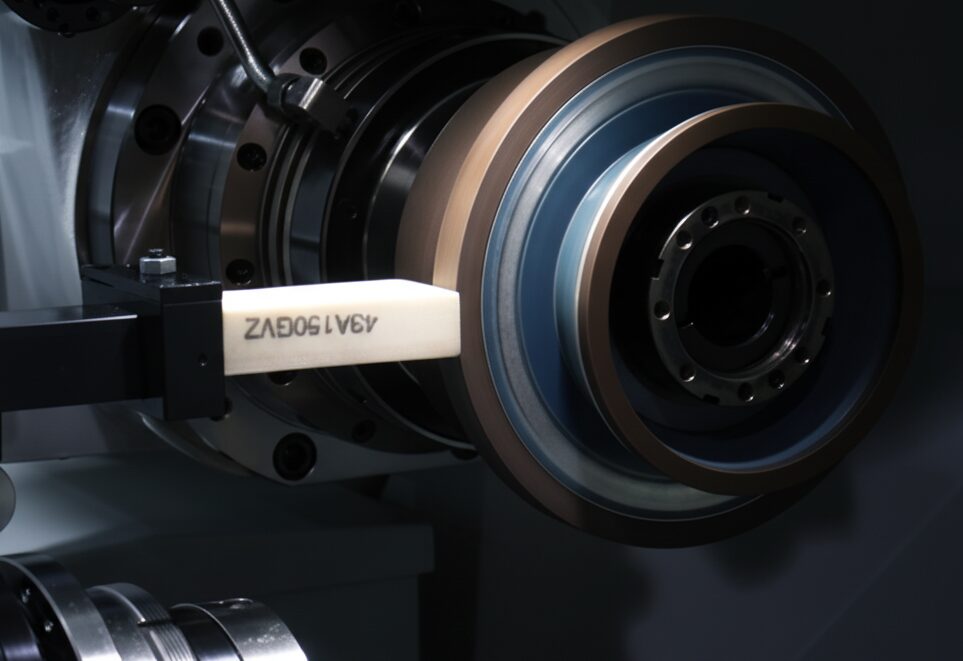
1. レジンボンド・メタルボンドホイールの場合
よく使われるのが普通砥石法(WA/GC法)です。
これは、WAやGCといった一般砥石のスティックを、回転しているCBN砥石に押し当てて、汚れを取りながら新しい粒を出す方法です。
また、レジンボンドの場合は、軟鋼材(生材)を実際に削ってみることで、自然と目立て(新しい粒を出す)を行う方法も簡単でおすすめですよ。
2. ビトリファイドボンドホイールの場合
ビトリファイド(ガラス質)ボンドは硬くて脆いので、切れ味を戻すドレッシングと、形を整えるツルーイングを同時に高いレベルでやる必要があります。
そのため、ロータリドレッサのような、精度の高いダイヤモンド工具を使ってしっかり整えるのが正解です。
3. 電着ホイールの場合
電着ホイールは、金属の土台にCBNの粒がメッキで一層だけくっついているタイプです。
層が一つしかないので、削って新しい粒を出すツルーイングやドレッシングはできません。
切れ味が落ちたら、素直に新しいものに交換するか、メーカーに頼んで再電着(張り替え)してもらう必要があります。
ドレッサーとは
先ほどから出てきている「ドレッサー」というのは、砥石のメンテナンス(ツルーイングやドレッシング)をするための専用工具のことです。
CBN砥石自体が凶悪な硬さなので、それに勝つためにドレッサーの先端にはダイヤモンドが使われていることがほとんどです。
主なドレッサーの種類
- 単石ドレッサ (シングルポイントドレッサ)
鉛筆みたいな持ち手の先に、ダイヤモンドの原石が1個ポツンと付いているタイプ。
機械に固定して、回転する砥石に対して5~15度くらい傾けて当てて削ります。
傾けるのは、ダイヤの先が平らに削れるのを防いで、常に尖った角を当てるためです。精度の高い形直しに向いていますが、時々ドレッサー自体を回してあげる手間がかかります。 - 多石ドレッサ (マルチポイントドレッサ)
細かいダイヤモンドの粒をブロック状に固めたタイプ。
一度に広い面積をドレスできるので、安定感があり、工場での量産加工などでよく使われます。 - ロータリドレッサ
表面にダイヤが埋め込まれたローラー状の工具で、これ自体も回転させながら砥石に当てて削ります。
複雑な形の砥石でも一瞬で高精度に整えられるので、自動化ラインには欠かせない存在です。 - 普通砥石スティック(WA/GC)
さっきの「ドレス方法」で紹介した、目詰まりを解消するためによく使う簡易的なスティックです。これは手軽で便利ですよ。
CBN砥石は本当に高価ですが、きちんとお手入れをしてこそ本来の力を発揮してくれます。
高いからこそ、面倒くさがらずにドレスのひと手間をかけることが、結果的に一番コスパを良くする秘訣かなと思います。
CBN砥石のデメリットのまとめ
ここまで、CBN砥石のデメリットと、それを上回るメリットや正しい付き合い方についてお話ししてきました。
CBN砥石は、ダイヤモンドに次ぐ硬さと、1300℃まで耐える圧倒的な耐熱性を持つ、まさに鉄系材料を削るためのスーパーツールです。
たしかに「導入コストが高い」「衝撃に弱く荒加工には向かない」「専用のドレッサーが必要でメンテナンスにコツが要る」といったデメリットはあります。また、水溶性クーラントを使うと化学摩耗する恐れがあるため、油性クーラントの選定が必須になるなど、少し気難しい部分があるのも事実です。
しかし、焼き入れ鋼などの加工が難しい材料を相手にする場合、摩耗が少なくて砥石の形が変わらないCBN砥石を使えば、精度の高い加工を長期間キープできます。
結果として、工具を交換する手間や機械を再調整する時間が大幅に減るため、プロの現場や連続加工においては、初期投資が高くてもトータルのランニングコストは下がるケースがほとんどです。
もしあなたが「少しでもコストを抑えたい」「とりあえず柔らかい金属を削れればいい」という状況なら、安価な一般砥石で十分かもしれません。
ですが、「硬い鋼材を、圧倒的な精度で、手間なく長く削り続けたい」と本気で考えているなら、CBN砥石は絶対に投資する価値がある素晴らしい相棒になってくれるはずです。ぜひ、自分の作業スタイルに合わせてじっくり検討してみてくださいね。