トルクレンチの先端に長いソケットを付けたら、設定値も変えなければいけないのか。それとも、クローフットレンチを付けたときだけ計算が必要なのか。工具の「延長」は同じ言葉で呼ばれていても、実は仕組みが違います。
ここを間違えると、指定どおりに目盛りを合わせても、ボルトに加わる締付トルクが想定とずれることがあります。私が工具を選ぶときも、届くかどうかだけでなく、狙った力で作業できるかを大切にしています。愛用しているリョービの14.4Vインパクトドライバー「BID-1415」と、最終締め付けに使うトルクレンチは、そもそも役割が別です。
この記事では、トルクレンチの延長補正が必要になる条件をソケットの種類別に確認し、クローフットを使用した場合の計算方法を具体的な数値で紹介します。作業前に何を測り、どこまでメーカーの指定を優先すべきかも押さえていきましょう。
- 延長ソケットとクローフットで補正条件が違う理由
- 有効長を使ったトルク補正の計算方法
- 90度装着や交換ヘッド式で気を付けたいこと
- 用途に合うアダプターの選び方と締付手順
延長したら補正は必要?
まず見分けたいのは、工具がどの方向に長くなるのかという点です。ソケットがボルトへ近づく方向に伸びる場合と、トルクレンチの持ち手からボルトまでの距離が変わる場合では、計算の扱いが異なります。
普通のソケットは原則不要
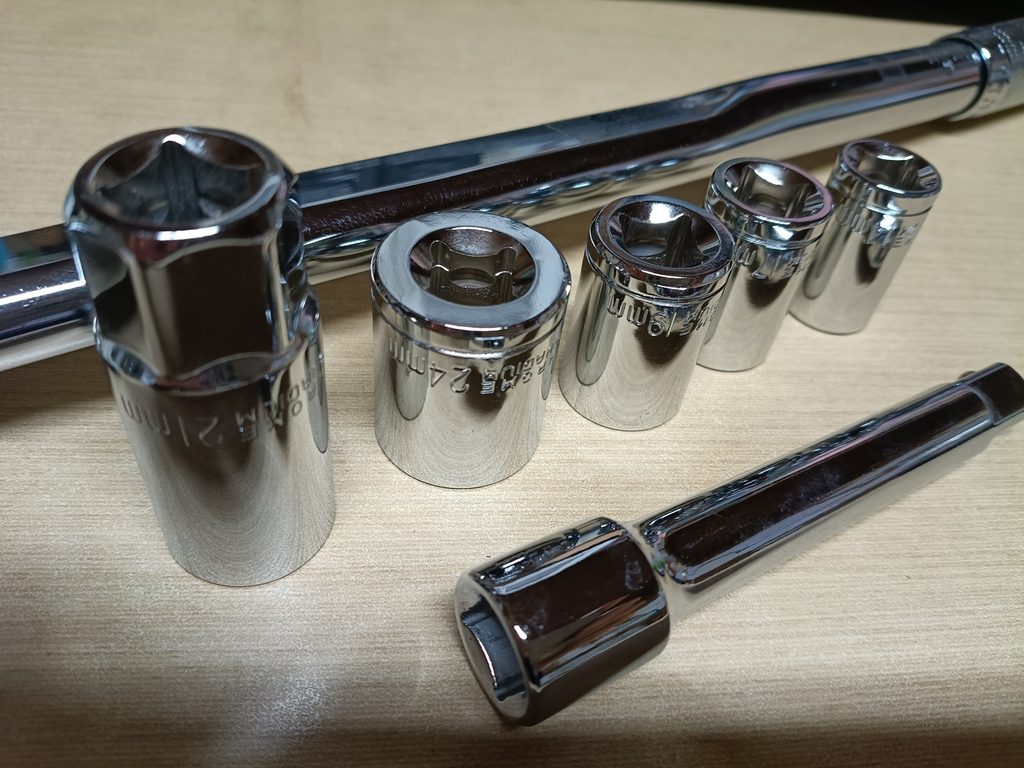
一般的なソケットは、トルクレンチの四角い差込部に取り付けて使います。短いものでも深いものでも、差込角とボルトの回転中心が同一直線上にあれば、基本的にはトルクレンチの有効なてこの長さは変わりません。
例えば、浅いソケットをディープソケットに替え、工具の先端が50mmほど先まで届くようになったとします。長くなったのはボルトの軸方向であり、持ち手から回転中心までの横方向の距離ではありません。したがって、ソケットが長いという理由だけで一律に設定トルクを下げる必要はありません。
ただし、ソケットとボルトの軸を斜めにしたり、遊びの大きい接続部を使ったりすると話は変わります。長さとは別に、傾き、ねじれ、工具の許容負荷を確認する必要があるんです。
エクステンションバーも原則不要
エクステンションバーは、差込角とソケットの間に入れて奥まったボルトへ届かせる工具です。バーの両端が同軸で、まっすぐに使えているなら、長さが増えても回転軸を遠くへ移すだけ。理想的な状態では、通常のトルクレンチの設定値をそのまま使用できます。
ここで大切なのは、「補正しない」と「どんな長さでも正確に締められる」が同じ意味ではないこと。細く長いバーは負荷でねじれやすく、接続部が増えるほどがたつきや脱落の危険も出てきます。メーカーが指定する差込角、最大負荷、使用方法に従ってください。
特に首振りタイプや大きく傾けた接続方法では、まっすぐなバーと同じ前提で考えられません。精度が必要な仕上げ締めには、可能なら軸が一直線になる組み合わせを優先したいですね。
クローフットは補正を検討
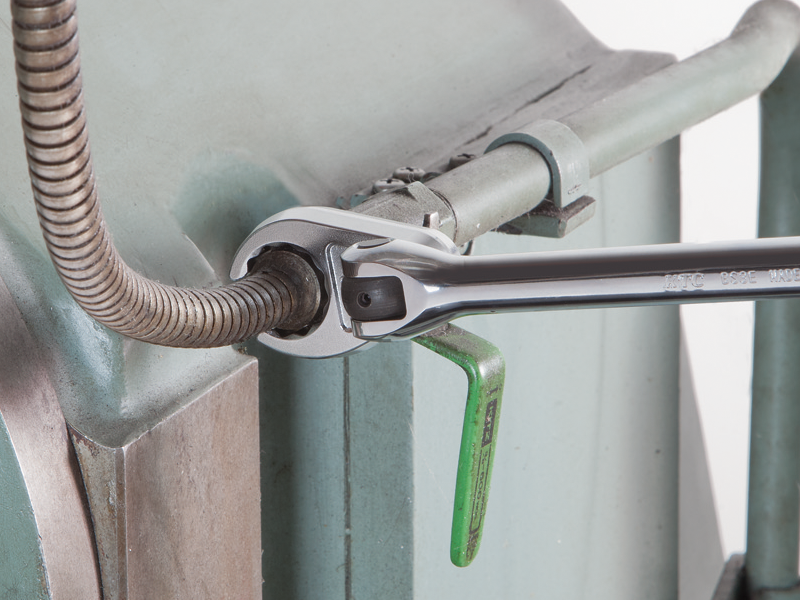
クローフットレンチは、四角い差込部から横にずれた位置でナットをつかむ先端工具です。通常のソケットが入らない配管の継手や、周囲に障害物がある場所で役立ちます。
ところが、トルクレンチの持ち手と同じ方向にクローフットを伸ばすと、手で力を加える位置からナットまでの距離が長くなります。同じ力で引いてもボルト側に作用するトルクが増えるため、目標値より低く設定する計算が必要になる場合があります。
つまり、判断基準は部品の全長ではなく締める位置が持ち手から見てどれだけずれるか。同じクローフットでも、取り付ける向きで補正量が変わるのが特徴です。
ソケット別に違いを比較
作業前に迷いやすい工具を一覧にしました。「原則不要」とあるものも、メーカー指定に反する使い方をしてよいという意味ではありません。
| 先端工具 | 延長する方向 | 一般的な補正判断 | 確認点 |
|---|---|---|---|
| 標準ソケット | ボルトの軸方向 | 原則不要 | 適合サイズ、確実な差し込み |
| ディープソケット | ボルトの軸方向 | 原則不要 | 傾き、接触、許容トルク |
| ストレートエクステンションバー | 回転軸方向 | 原則不要 | ねじれ、長さ、接続の確実さ |
| クローフット | 回転中心が横へ移動 | 装着角度による | 有効長、中心間距離、角度 |
| ヘッド交換式の専用ヘッド | 製品ごとに異なる | メーカー指示に従う | 対応型番、換算率、指定部品 |
| ユニバーサルジョイント | 回転軸が屈曲 | 単純な計算は不適切 | 角度制限、精度、使用可否 |
覚えておきたい判断基準
延長工具を付けたとき、トルクレンチの差込部中心とボルト中心が同軸のままかを確認しましょう。同軸でない場合は、単純なソケットの延長とは扱いが違います。
トルク補正の計算方法
クローフットで有効長が変わるときは、感覚的に「少しだけ低くする」のではなく、寸法をもとに設定値を求めます。ここでは、一般的な手動式トルクレンチを、指定された握り位置で正しく操作する条件を想定します。
有効長はどこから測る?
計算に使う有効長とは、トルクレンチの全長ではありません。通常は、トルクレンチの差込部中心から、メーカーが指定する力の入力位置までの距離を指します。グリップ中央や刻印のある線が基準になる製品もあります。
例えば全長が300mmの工具でも、有効長が300mmとは限らないんです。柄の端まで測るだけでは、正しい補正係数を求められません。取扱説明書に有効長や指定握り位置がある場合は、必ずそちらを採用します。
クローフット側は、トルクレンチの四角い差込部の中心から、締めるボルトまたはナットの中心までを測ります。工具の先端までの見た目の長さではありません。両方ともmmでそろえれば、計算途中で単位を換算する必要はなくなります。
一直線ならこの計算式
クローフットを柄の延長方向へ一直線に取り付けた場合、基本となる計算式は次のとおりです。
設定トルク = 目標トルク × L ÷(L + E)
L:トルクレンチ本来の有効長
E:差込部中心から締付中心までの追加長さ
目標トルク:整備書や製造元が指定したボルト側のトルク
例えば目標トルク40N・m、有効長240mm、クローフットの追加長40mmなら、40×240÷280=約34.3N・mです。トルクレンチには約34.3N・mを設定する計算になります。これは説明用の数値で、特定の車種や部品に推奨する締付トルクではありません。
逆に40N・mのまま引くと、単純なてこの関係では40×280÷240=約46.7N・mがボルトに作用する計算です。実際の精度には工具の状態や扱い方も関わりますが、補正が必要な理由は見えてきますよね。
90度なら補正なしが基本
クローフットをトルクレンチの柄に対して平面上で90度に向け、締付中心と入力方向の関係が適切なら、追加した長さがてこの腕に加わらなくなります。この配置では、理想的な条件下で設定トルクと目標トルクが一致するため、一般に補正は不要です。
ただし「見た目が直角だから絶対に誤差ゼロ」とまでは言えません。手を握る位置や力の向き、トルクレンチのヘッド形状、クローフットの実際の寸法によって条件が変わることがあります。また、ヘッド交換式では専用ヘッドを含む校正条件が決められている製品もあります。
90度の装着は便利な考え方ですが、メーカー指定の使用条件が最優先です。無理に90度へ向けて、周囲の部品に工具を接触させるような使い方は避けましょう。
斜めや逆向きの計算
クローフットが柄に対して斜めになっている場合、追加長さEのうち、柄の方向に効く分だけを計算します。回転平面内での角度をθとすれば、一般的な考え方は「設定トルク=目標トルク×L÷(L+E×cosθ)」です。
θが0度なら一直線に伸ばした状態、90度なら追加分はゼロ。180度、つまりクローフットを柄側へ折り返した状態では追加分がマイナスになります。先ほどのL=240mm、E=40mm、目標40N・mなら、逆向きでは40×240÷200=48N・mという計算です。
とはいえ、48N・mに設定すればすべての工具で安全というわけではありません。逆向きは柄やヘッドとの干渉が起きやすく、想定した力の向きも崩れやすい配置です。実際の作業では製造元の換算資料を優先し、角度を正確に保てないなら使用方法を見直してください。
補正早見表で比較する
以下は説明用として、有効長240mm、追加長40mm、目標トルク40N・mを固定した比較です。メーカーが認める装着条件であることを前提とした理論値であり、個々の工具の測定精度を保証するものではありません。
| クローフットの角度 | 追加される有効長 | 計算上の設定値 |
|---|---|---|
| 0度(柄の延長方向) | +40mm | 約34.3N・m |
| 60度 | +20mm | 約36.9N・m |
| 90度(直角) | 0mm | 40N・m |
| 180度(柄側へ折り返し) | -40mm | 48N・m |
補正後の値がトルクレンチの設定可能範囲を外れる場合は、その組み合わせで作業しないでください。計算式が合っていても、工具に設定できない値を使うことはできません。
メーカー指定を優先する理由
一般式は役立ちますが、すべての製品にそのまま当てはめる万能の数字ではありません。特に、交換ヘッドを前提として設計されたトルクレンチは、付属部品や基準寸法に注意が必要です。
専用ヘッドは換算率を確認
ヘッド交換式トルクレンチでは、差込部だけを取り替えるのではなく、測定の基準となる長さそのものが製品設計に組み込まれている場合があります。そのため、ヘッドを交換するたびに独自計算するとは限りません。
例えばKTCはヘッド交換式の適用表を公開し、組み合わせに応じた換算率を確認できるようにしています。付属のエクステンション交換ヘッドを装着して使う指定があるセットもあり、そこを省いて使うのは避けたいところです。
具体的な対応型番と換算率は、(出典:京都機械工具「トルクレンチ ヘッド交換式 適用表」)で確認できます。工具本体、交換ヘッド、必要なアダプターを一組として考えることが大切です。
クローフットごとに寸法は違う
同じ差込角9.5mmのクローフットでも、口の開き方や工具全体の形によって、差込部中心からナット中心までの距離は異なります。17mm用なら必ず追加長が何mm、と一律に決めることもできません。
旭金属工業のクローフートレンチには、有効長と換算例を示している製品があります。例えばVC2012の例では、追加長16mm、有効長160mm、目標9N・mの場合、設定値は約8.2N・mです。これはその条件での計算例になります。
使用するサイズの寸法や適用条件は、(出典:旭金属工業「VC2 クローフートレンチ」)を確認してください。購入前から必要な寸法が分かる製品は、補正の見通しも立てやすくなります。
柄を延長するのは別問題
ここまで説明したのは先端工具によって締付中心がずれる場合です。一方、トルクレンチの握り部分にパイプをかぶせ、無理に長くする行為は同じ計算式で済ませられません。
クリック式などのトルクレンチは、指定された位置に力をかける前提で設計・調整されています。握る場所を勝手に変えると指示値の信頼性が損なわれ、許容以上の力がかかれば工具が破損するおそれもあります。
パイプ継ぎ足しは避けてください。必要なトルクがかけにくいなら、適切な長さと測定範囲を備えるトルクレンチを選び直しましょう。足りない力を延長パイプで補おうとするのは危険です。
正確に締め付ける手順
計算式を理解したら、次は作業の進め方です。トルクレンチの設定と、ボルトに正しく工具をかけることはセットで考えます。
締付トルクと工具を確認
最初に確認するのは、車両・機械・部品のメーカーが指定する締付トルクです。同じサイズのボルトでも、材質や締結部、潤滑条件が違えば必要な値は変わります。インターネットで見かけた一般的な数値を、そのまま別の場所へ当てはめないようにしてください。
次に、指定値がトルクレンチの使用範囲内かを調べます。クローフットで補正する場合は、補正後の設定値も使用範囲内でなければなりません。目標40N・mでも補正後34.3N・mになるなら、34.3N・mを適切に設定できる工具が必要です。
さらに、右ねじと左ねじの対応、締める方向で測定可能か、ソケットやクローフットの許容トルクを確認します。部品が適合していない状態で計算を始めても、安全な締め付けにはつながりません。
装着向きと寸法を測定
クローフットを使うと決めたら、実際にボルトへ当てて、どの角度なら無理なく柄を動かせるかを確かめます。長さは工具のカタログ値や説明書を優先し、必要なら差込部中心とボルト中心を測ってください。
柄を真横へ引くと配管にぶつかるなら、位置を変えるだけでなく、より小型の専用ヘッドを探す方法もあります。締付中に工具が部品へ触れると、本来ボルトに加えるはずの力が別の場所へ逃げたり、意図しない力が加わったりするからです。
作業途中でクローフットの向きを変えた場合は、補正条件も変わっていないか確認しましょう。最初に計算した数字を、角度を変えたあともそのまま使うのは避けたいところです。
設定後はゆっくり力をかける
補正値を求めたら、トルクレンチの指定位置を握り、工具の柄に対して適切な方向へゆっくり力を加えます。クリック式なら合図が出た時点で締め付けを止め、何度もクリックさせて追加の力を加えないでください。
グリップの位置がずれるだけでも、狙ったトルクに影響することがあります。反動をつけて引いたり、力をかける途中で握り直したりせず、安定した姿勢で操作するのが基本です。
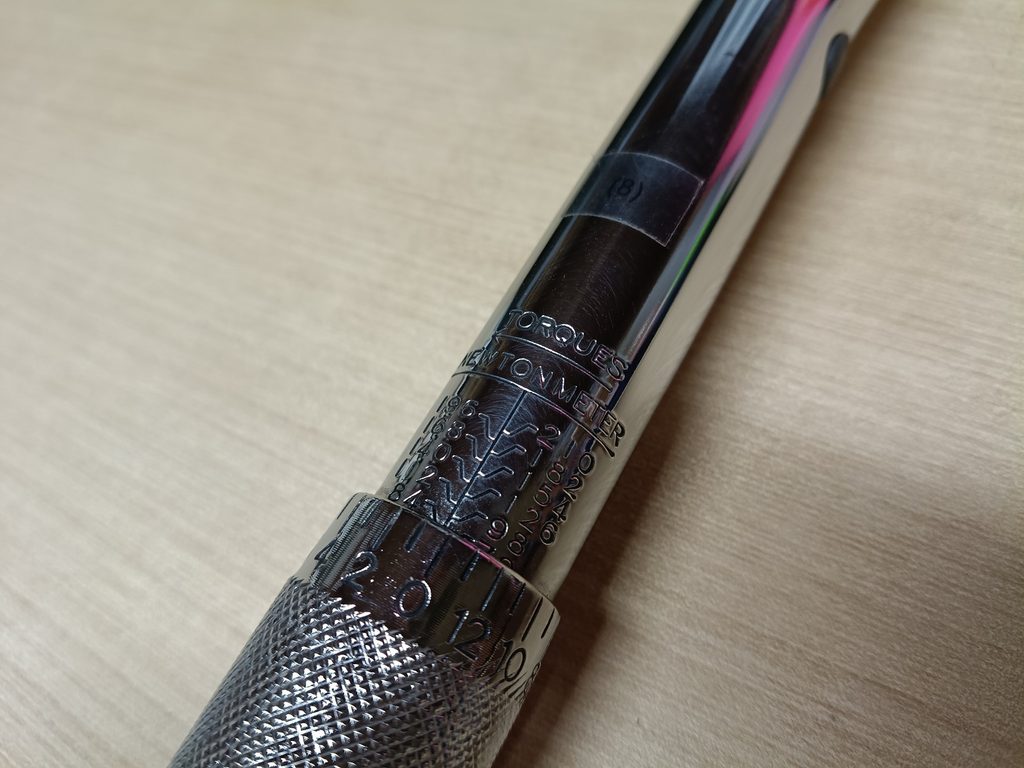
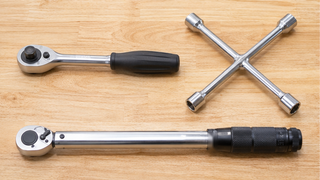
製品によって設定目盛りの読み方やロック機構が異なります。次の写真は調整目盛りを確認するための参考です。実際の数値合わせは、お使いの型番の説明書に合わせて行ってください。
締結後の確認も忘れずに
作業が終わったら、ソケットやクローフットに割れ、変形、摩耗がないかを確認します。とくに配管まわりは工具が斜めに入りやすく、ナットの角を傷めていないか確認したい場所です。
締付手順に複数回の段階締めや順序指定がある場合は、その指示を守ってください。トルクレンチが一度作動したからといって、部品の座りや締結状態が必ず適正とは限りません。
測定精度が気になる場合は、トルクレンチの校正先と依頼時の確認事項も参考になります。落下させた後や、クリック感がいつもと違う場合には、使用を控えて点検を検討しましょう。
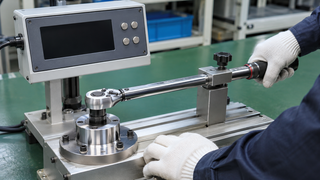
延長工具の選び方と注意点
せっかく補正の仕組みを理解しても、工具の組み合わせが合わなければ作業は進みません。必要な先端形状と差込角から、無理のない製品を選んでいきます。
差込角と口径を合わせる
クローフットを選ぶときは、まずボルト・ナットの二面幅に合う口径を確認してください。10mmのナットに11mmの工具を使うと、角をなめるおそれがあります。次にトルクレンチ本体の差込角と合うかを調べます。
差込角は6.3mm、9.5mm、12.7mmなどが代表例ですが、製品ごとの実際の規格を確認することが大切です。変換アダプターを重ねれば届く場合もありますが、接続箇所が増えるほど保持や許容負荷に気を使います。
配管のフレアナットのように角を傷めたくない場所では、開口部の形状とナットへの掛かり具合にも注目したいところ。工具を購入する前に、使用場所の写真や寸法を確認しておくと選びやすいですよ。
クローフットは適合性重視
クローフットには、口の開いたスパナ形状のものや、配管に通しやすい形状の製品があります。狭い場所で使うなら薄さも魅力ですが、薄いほど必ず作業しやすいとは限りません。締付対象に対する掛かり具合と、製品の許容トルクを優先しましょう。
私なら、旭金属工業のVC2シリーズなど、追加長の寸法を確認できるクローフットレンチを候補にします。寸法が分かれば設定値を求めやすく、口径ごとの違いも比較できます。


 ポチップ
ただし、特定のクローフットがすべてのトルクレンチに適合するわけではありません。差込角、使用トルク、装着スペースを必ず照らし合わせてください。指定トルクが高い場所では、先端工具の許容値にも余裕が必要です。
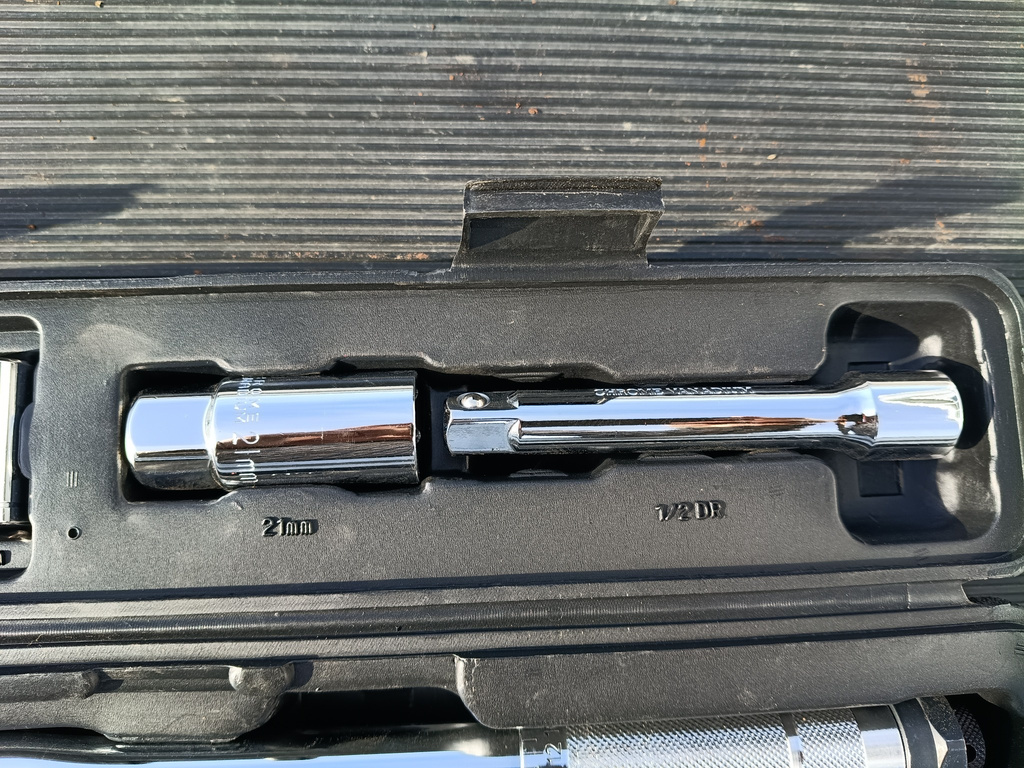
延長バーは軸を保てるもの
奥まったボルトに届かせるなら、長いディープソケットよりエクステンションバーが扱いやすい場面もあります。手元の工具と同じ差込角で、必要な長さだけ延長できる製品を選びましょう。
候補になるのは、コーケンやKTCなどのストレートタイプのエクステンションバーです。メーカーやシリーズだけで決めず、保持方式、長さ、差込角、使用上の制限を確認してください。
 ポチップ
 ポチップ
長ければ長いほどよいわけではありません。長すぎると工具が振れやすく、先端が斜めになったまま力を加えてしまう場合があります。必要な距離に対して、できるだけ無理のない長さを選ぶのが基本です。
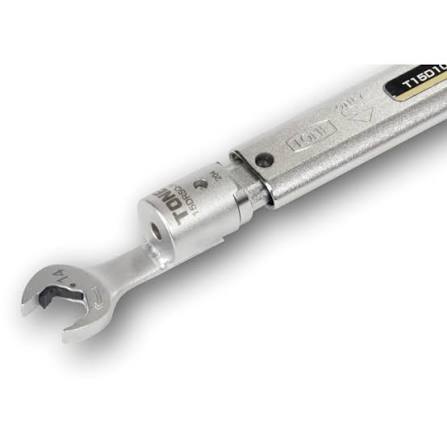
ヘッド交換式という選択肢
クローフットを使う作業が多い人には、KTCの対応交換ヘッドを選べるヘッド交換式トルクレンチも候補になります。用途に応じて専用の先端を使い分けられるため、配管や狭所の締付管理を行う場合に便利です。
 ポチップ
ただし、本体だけ購入しても必要なヘッドが付属するとは限りません。交換ヘッドの接続規格、対応型番、換算率の扱い、セットに指定部品が含まれるかまで確認する必要があります。
必要な締付トルクが本体の測定範囲に入るかも忘れずに。ときどき一般的なボルトを締めるだけなら、通常の角ドライブ式で十分な場合もあります。使用頻度と作業内容に合った選択が、結果的に無駄な出費を減らしてくれます。
失敗しやすい使い方
計算が合っていても、使い方に問題があれば正確な締め付けにはなりません。特に多い勘違いを、現場で確認しやすい順に見ていきます。
長いソケットを一律補正する
「50mm延長したから、トルクレンチの有効長に50mmを足して計算する」という方法は、軸方向の延長に対しては適切ではありません。計算式の追加長は、ボルト中心が柄の方向へ移動した長さを指します。
ディープソケットや直線のバーは、通常その長さを追加長Eに入れません。ここを混同すると、必要のない補正で設定値を下げ、本来の締付トルクに届かない可能性があります。
迷ったら、ボルト中心が工具の差込部中心から真下へ離れただけなのか、それとも柄の延長方向へ横に離れたのかを考えてください。図に描くと違いがはっきりします。
首振り工具を無条件で使う
ユニバーサルジョイントや首振りエクステンションは、回転軸を曲げて工具が入らない場所へ届かせるためのものです。とても便利ですが、軸をまっすぐ伸ばすだけのバーとは条件が異なります。
角度が大きいと接続部への負荷が偏り、工具の姿勢や回転の伝わり方にも影響します。メーカーが角度や使用トルクを制限している場合は必ず従い、精密なトルク管理が必要なら代替手段を検討しましょう。
締め付けが重要な箇所では、工具が入らないからといって無理な角度を取らないこと。作業スペースに合ったソケットや専用ヘッドを選んだほうが、結果的に確実です。
電動工具で最終締めする
私が愛用するリョービのBID-1415のようなインパクトドライバーは、ねじの締め付けを素早く進めたいときに便利な工具です。ただし、インパクト機構による打撃は、手動トルクレンチで規定トルクを管理する操作とは仕組みが違います。
そのため、インパクトドライバーやインパクトレンチで回した後に「これくらいでよいだろう」と判断するのは避けましょう。重要な締結部では整備書の指示に従い、適切なトルク管理工具で最終締め付けを行ってください。
トルクレンチを用意する目的そのものを確認したい場合は、トルクレンチが必要な場面と代用できない理由も参考になります。
車のドレンボルトも要注意
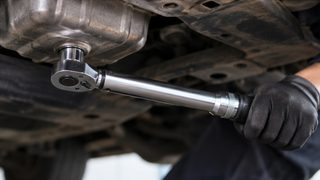
エンジンオイルの交換では、ドレンボルトの周囲に工具を入れにくい車種もあります。その際、長いソケットやクローフットを使えば届きそうに見えるかもしれません。
ただ、必要なのは届くことだけではありません。ナットやボルトのサイズが合い、工具がまっすぐ掛かり、車両指定の締付トルクを守れることが前提です。オイルパン側のねじ山を傷めると修理が大変になるため、手順を省かずに作業しましょう。
車種ごとの規定値の確認方法や工具選びは、ドレンボルト用トルクレンチの選び方と締付時の注意点で詳しく紹介しています。クローフットが必要なほど狭い場所なら、作業そのものを専門店へ相談するのも選択肢です。
よくある質問
最後に、トルクレンチの延長ソケットや補正計算について、疑問が残りやすいところをまとめました。
トルクレンチの延長に関するFAQ
Q1. 100mmの延長バーを付けると補正が必要ですか?
A. 差込部とソケットの中心が同軸で、真っすぐ取り付ける通常の延長バーなら、長さが100mmという理由だけで有効長補正は原則不要です。ただし、メーカーの使用条件や許容トルクを優先してください。
Q2. クローフットは90度なら必ず補正不要ですか?
A. 通常のトルクレンチでクローフットを平面上の直角に装着し、有効長と力の向きが変わらない条件では、理論上は不要です。ただし、ヘッド交換式など製品固有の校正・換算条件がある場合は、それに従ってください。
Q3. 延長補正後の設定値が工具の下限以下なら?
A. その設定で締めないでください。対応する測定範囲のトルクレンチを用意するか、メーカーが認める別のヘッド・装着方法を選びます。目盛りの範囲外の数値を感覚で合わせる方法は避けましょう。
Q4. 長いディープソケットは精度が落ちますか?
A. 長いだけで必ずトルク補正が必要になるわけではありません。一方、傾きや接続の遊び、工具の変形があれば締付結果に影響する可能性があります。適合するサイズを選び、無理な姿勢で使用しないことが大切です。
Q5. 計算していれば校正しなくてもよいですか?
A. いいえ。補正計算は装着した工具による有効長の変化を扱うもので、トルクレンチ本体の測定誤差を直すものではありません。使用頻度、落下歴、作業で求められる精度に応じて、メーカー推奨の点検や校正を検討してください。
トルクレンチの延長補正まとめ
トルクレンチの延長補正は、「何mm長くしたか」だけで判断するものではありません。軸方向へ伸びる通常のソケットやストレートバーなら、有効長の補正は原則不要。一方、クローフットのようにボルト中心が柄の方向へ移る工具では、装着角度と中心間距離に応じた計算が必要になることがあります。
- 標準・ディープソケットと直線の延長バーは、同軸使用なら原則として補正不要
- クローフットを柄の延長方向へ付ける場合は、有効長をもとに補正する
- 90度装着で補正不要となるのは、所定の条件を満たす場合
- ヘッド交換式は、対応型番・指定部品・メーカーの換算率を優先する
- 補正後の設定値が測定範囲内かを確認し、正しい握り位置で締め付ける
迷ったときは、まず作業対象の指定トルクと、使用する工具の取扱説明書を見直しましょう。根拠のない一律補正より、適合する専用アダプターを選び、正しい装着条件を守ることが確実な一歩です。